
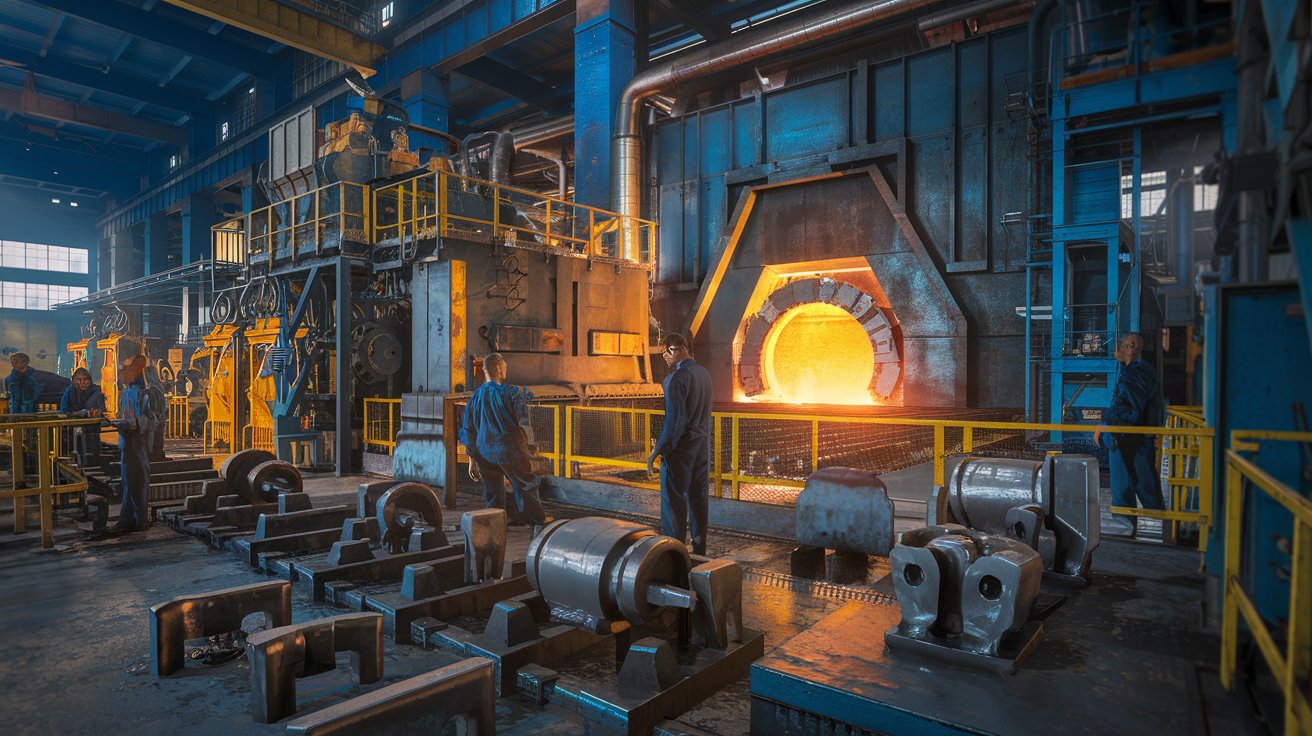
Proces produkcji walcówki stalowej to skomplikowany ciąg operacji metalurgicznych, który przekształca surówkę żelaza w wytrzymały półprodukt wykorzystywany w budownictwie i przemyśle. Walcówka stalowa powstaje poprzez walcowanie na gorąco, co nadaje jej właściwości mechaniczne niezbędne w produkcji prętów zbrojeniowych, drutu oraz elementów konstrukcyjnych. W Polsce w 2026 roku zakłady metalurgiczne produkują rocznie ponad 2,5 miliona ton walcówki, stosując nowoczesne technologie zapewniające wysoką jakość produktu.
Czym jest walcówka stalowa i jej rodzaje
Walcówka stalowa to wyrób długi o przekroju okrągłym, dostarczany w kręgach o średnicy od 5,5 mm do 40 mm. Stanowi ona podstawowy półprodukt w przemyśle metalurgicznym, charakteryzujący się wysoką plastycznością i wytrzymałością. W procesie produkcji walcówka nabiera właściwości mechanicznych poprzez walcowanie na gorąco w temperaturze od 900 do 1200 stopni Celsjusza, co pozwala na uzyskanie odpowiedniej struktury ziarnowej stali.
Współczesna produkcja walcówki w Polsce obejmuje szeroką gamę gatunków stali, od niestopowych niskowęglowych po wysokowęglowe i stopowe. Rynek krajowy w 2026 roku charakteryzuje się dużym zapotrzebowaniem na walcówkę do produkcji wyrobów ciągnionych, co stanowi około 65% całkowitego wolumenu produkcji. Pozostałe 35% wykorzystywane jest bezpośrednio w konstrukcjach jako pręty zbrojeniowe czy elementy spawane.
Walcówka gładka – charakterystyka i zastosowanie
Walcówka gładka posiada jednolitą powierzchnię bez żeber i występuje w średnicach od 5,5 mm do 40 mm. Produkowana jest głównie ze stali niskowęglowych gatunków St3S, St4S oraz 18G2-b, co zapewnia odpowiednią ciągliwość i plastyczność. W procesie produkcji walcówki gładkiej szczególną uwagę zwraca się na jakość powierzchni, gdyż wszelkie wady mogą pogorszyć właściwości mechaniczne wyrobu końcowego. Polska produkcja stali przeznaczonej na walcówkę gładką osiągnęła w 2026 roku poziom 1,2 miliona ton rocznie.
Zastosowanie walcówki gładkiej koncentruje się przede wszystkim w produkcji drutów, gwoździ, śrub oraz elementów kutych. Dzięki swojej gładkiej powierzchni stanowi idealny materiał do ciągnienia na zimno, gdzie przekrój zostaje zredukowany nawet o 90%. W budownictwie stosowana jest jako zbrojenie konstrukcji betonowych o niskich wymaganiach wytrzymałościowych, gdzie nie jest konieczna zwiększona przyczepność do betonu charakterystyczna dla walcówki żebrowanej.
Walcówka żebrowana – budowa i właściwości
Walcówka żebrowana wyróżnia się charakterystyczną powierzchnią z żebrami poprzecznymi i podłużnymi, które znacząco zwiększają przyczepność do betonu. Produkowana jest zgodnie z normą PN-EN 10080 w średnicach od 6 mm do 40 mm, z oznaczeniem klasy stali BSt500S. W procesie produkcji żebra formowane są bezpośrednio podczas walcowania na gorąco w specjalnie ukształtowanych wykrojach walców, co zapewnia ich trwałe połączenie z rdzeniem pręta.
Właściwości mechaniczne walcówki żebrowanej obejmują granicę plastyczności minimum 500 MPa oraz wytrzymałość na rozciąganie 550-650 MPa. W Polsce w 2026 roku wzrost inwestycji budowlanych spowodował zwiększenie zapotrzebowania na walcówkę żebrowaną o 18% w porównaniu do roku poprzedniego. Walcówka żebrowana w kręgu dostarczana jest w jednostkach transportowych o masie do 2,5 tony, co ułatwia manipulację i dalsze przetwarzanie w zakładach betoniarskich.
Walcówka profilowa i specjalistyczna
Walcówka profilowa obejmuje wyroby o nietypowych przekrojach, takich jak kwadrat, płaskownik czy kształtowniki specjalne. Proces produkcji walcówki profilowej wymaga zastosowania dedykowanych wykrojów walcowniczych, które kształtują materiał w żądany profil podczas walcowania na gorąco. Tego typu wyroby znajdują zastosowanie w produkcji elementów maszyn, konstrukcji stalowych oraz wyrobów kuźniczych o specyficznych wymaganiach geometrycznych.
Walcówka cukiernicza to specjalistyczny rodzaj wyrobu o bardzo niskiej zawartości nieczystości i ściśle kontrolowanym składzie chemicznym, używany w przemyśle spożywczym i farmaceutycznym. Walcówka miedziana oraz inne wyroby z metali nieżelaznych, choć nie są stalą, produkowane są podobną technologią walcowania na gorąco. W 2026 roku polskie hurtownie profili stalowych oferują szeroki asortyment walcówek specjalistycznych, odpowiadając na rosnące wymagania różnych sektorów przemysłu.
Etapy produkcji walcówki stalowej
Etapy produkcji stali przeznaczonej na walcówkę rozpoczynają się od przygotowania wsadu metalicznego w postaci złomu stalowego, surówki żelaza oraz dodatków stopowych. W nowoczesnych hutach polskich w 2026 roku dominuje produkcja stali metodą elektryczną w piecach łukowych oraz konwertorową, która pozwala na precyzyjną kontrolę składu chemicznego. Proces produkcji wymaga zachowania ścisłych parametrów technologicznych, aby uzyskać stal o wymaganych właściwościach mechanicznych i plastycznych.
Po wytopie stali następuje jej rafinacja, odtlenianie i odgazowanie w urządzeniach typu LF (Ladle Furnace) lub VOD (Vacuum Oxygen Decarburization). Następnie ciekła stal trafia do ciągłego odlewania, gdzie formowane są wlewki kwadratowe o przekroju 150×150 mm lub 160×160 mm, stanowiące wsad do walcowania. Temperatura wlewków utrzymywana jest na poziomie 1150-1200°C, co zapewnia odpowiednią plastyczność materiału podczas kolejnych etapów walcowania. Roczna produkcja wlewków przeznaczonych na walcówkę w Polsce przekracza 2,8 miliona ton.
Walcowanie wstępne i kształtowanie przekroju
Walcowanie wstępne odbywa się w walcarce szorstkującej, gdzie wlewek kwadratowy jest wielokrotnie przepuszczany przez kolejne klatki walcownicze, stopniowo redukując przekrój i wydłużając materiał. W tym etapie produkcji przekrój zmniejsza się z 150×150 mm do około 30×30 mm, a temperatura materiału utrzymywana jest powyżej 1000°C. Proces wymaga precyzyjnego prowadzenia materiału i kontroli temperatury, aby uniknąć pęknięć powierzchniowych i wad wewnętrznych.
W walcarkach wykańczających następuje końcowe kształtowanie walcówki stalowej do żądanej średnicy i profilu powierzchni. Dla walcówki gładkiej stosuje się wykroje okrągłe, natomiast dla walcówki żebrowanej wykorzystuje się specjalne walce z wytłoczonymi żebrami, które formują charakterystyczny wzór na powierzchni pręta. Nowoczesne walcarki stosowane w Polsce w 2026 roku osiągają prędkości walcowania do 120 m/s, co przekłada się na wydajność do 150 ton na godzinę.
Chłodzenie i formowanie kręgów
Po wyjściu z ostatniej klatki walcowniczej walcówka poddawana jest kontrolowanemu chłodzeniu na przenośnikach rolkowych lub taśmowych. Proces chłodzenia walcówki stalowej odbywa się na długości 100-200 metrów, gdzie materiał schładza się z temperatury około 900°C do 550-600°C. Szybkość chłodzenia ma kluczowe znaczenie dla końcowych właściwości mechanicznych, wpływając na strukturę metalograficzną i twardość wyrobu.
Formowanie kręgów walcówki następuje w specjalnych urządzeniach zwojowych, gdzie pręt jest nawijany w krąg o średnicy zewnętrznej 1000-1400 mm. Kręgi walcówki stalowej mają masę od 1,5 do 2,5 tony, co ułatwia transport i składowanie. W 2026 roku polscy producenci stosują automatyczne systemy wiązania kręgów drutem stalowym w minimum czterech punktach, zapewniając stabilność podczas transportu i magazynowania. Masa pojedynczego kręgu uzależniona jest od średnicy walcówki i gatunku stali.
Kontrola jakości w procesie produkcji
Kontrola jakości w procesie produkcji walcówki stalowej obejmuje szereg badań chemicznych, mechanicznych i technologicznych przeprowadzanych na każdym etapie wytwarzania. Analiza składu chemicznego wykonywana jest metodą spektrometrii optycznej bezpośrednio po wytopie oraz po zakończeniu rafinacji, co pozwala na bieżącą korektę składu. W polskich hutach w 2026 roku stosuje się zautomatyzowane systemy próbkowania, które pobierają próbki co każde 50 ton wyprodukowanej stali, zapewniając pełną identyfikowalność wyrobu.
Badania właściwości mechanicznych walcówki obejmują próby rozciągania, zginania oraz pomiary twardości zgodnie z normą PN-EN 10080. Dla walcówki żebrowanej dodatkowo sprawdzana jest geometria żeber, ich wysokość, rozstaw oraz kąt nachylenia. Współczesne systemy kontroli jakości wykorzystują skanery laserowe i kamery wizyjne, które w czasie rzeczywistym monitorują średnicę, owalność oraz wady powierzchniowe. Wskaźnik zgodności wyrobów z normą w zakładach stosujących pełną automatyzację przekracza 99,5%, co stawia polską produkcję walcówki na wysokim poziomie europejskim.
Badania nieniszczące i dokumentacja jakości
Badania nieniszczące walcówki stalowej obejmują ultrasonograficzną detekcję wad wewnętrznych oraz kontrolę elektromagnetyczną wykrywającą pęknięcia powierzchniowe. Współczesne linie produkcyjne wyposażone są w automatyczne systemy kontroli, które odrzucają wadliwe odcinki jeszcze przed formowaniem kręgów. Dokumentacja jakości dla każdej partii walcówki zawiera atesty 3.1 zgodne z normą EN 10204, potwierdzające spełnienie wszystkich wymagań technicznych.
W 2026 roku producenci walcówki w kręgach wprowadzili elektroniczne systemy śledzennia partii, wykorzystujące kody QR naniesione na etykiety kręgów. System ten pozwala na natychmiastowy dostęp do pełnej dokumentacji wyrobu, włączając wyniki wszystkich przeprowadzonych badań oraz parametry procesu technologicznego. Hurtownie profili stalowych dystrybuujące walcówkę oferują klientom pełną transparentność i możliwość weryfikacji autentyczności dokumentów poprzez aplikacje mobilne, co znacząco ograniczyło ryzyko podróbek na rynku.
Zastosowanie walcówki stalowej w przemyśle
Zastosowanie walcówki w polskim budownictwie obejmuje przede wszystkim produkcję zbrojenia betonowego, gdzie walcówka żebrowana stanowi podstawowy materiał konstrukcyjny. W 2026 roku sektor budowlany zużył około 1,8 miliona ton walcówki, z czego 75% to wyroby żebrowane klasy BSt500S. Walcówka w kręgach jest prostowana i cięta na odpowiednie długości w zakładach prefabrykacji, gdzie wytwarzane są siatki zbrojeniowe, strzemiona oraz pręty do zbrojenia konstrukcji monolitycznych.
Przemysł wyrobów metalowych wykorzystuje walcówkę gładką do produkcji drutów, gwoździ, śrub oraz elementów kutych. Proces produkcji drutu polega na ciągnieniu na zimno przez szereg matryc, co redukuje średnicę walcówki z 5,5-6,5 mm do nawet 0,3 mm. W Polsce w 2026 roku działa ponad 150 zakładów ciągnienia drutu, które przetwarzają rocznie około 600 tysięcy ton walcówki stalowej. Drut stalowy znajduje zastosowanie w produkcji lin stalowych, siatek ogrodzeniowych, sprężyn oraz kabli elektroenergetycznych o rdzeniu stalowym.
Walcówka w produkcji elementów złącznych
Produkcja elementów złącznych, takich jak śruby, nakrętki i wkręty, to kolejny istotny obszar zastosowania walcówki stalowej. Walcówka gładka o średnicy 6-20 mm stanowi podstawowy materiał do nagrzewania i kucia na gorąco śrub o większych wymiarach, podczas gdy średnice mniejsze wykorzystywane są do produkcji metodą wykrawania na zimno. Polski przemysł śrubowy w 2026 roku zużywa około 250 tysięcy ton walcówki rocznie, produkując ponad 2 miliardy sztuk różnorodnych elementów złącznych.
Specjalistyczna walcówka o podwyższonej zawartości węgla (0,35-0,60%) stosowana jest do produkcji elementów narażonych na wysokie obciążenia, takich jak śruby konstrukcyjne klasy 8.8 i 10.9. Proces produkcji tych wyrobów obejmuje dodatkowe operacje obróbki cieplnej, w tym hartowanie i odpuszczanie, które nadają wymaganą wytrzymałość i odporność na zmęczenie materiału. Współczesne zakłady wykorzystują walcówkę z dodatkiem boru i manganu, co pozwala na osiągnięcie lepszych właściwości hartowniczych przy niższych kosztach produkcji.
Walcówka w konstrukcjach spawanych i kuźnictwie
Konstrukcje spawane wykorzystują walcówkę stalową jako materiał do produkcji elementów kratownic, belek spawanych oraz ram konstrukcyjnych. Walcówka o średnicy 16-40 mm spawana jest metodami MAG i TIG, tworząc wytrzymałe połączenia konstrukcyjne stosowane w budowie hal przemysłowych, mostów oraz konstrukcji offshore. W 2026 roku polskie zakłady konstrukcji stalowych zużywają około 180 tysięcy ton walcówki przeznaczonej bezpośrednio do spawania.
Kuźnictwo wykorzystuje walcówkę stalową jako materiał wyjściowy do produkcji odkuwek na gorąco, w tym haków dźwigowych, okuć lin, elementów zawieszenia pojazdów oraz narzędzi ręcznych. Walcówka podgrzewana jest w piecach do temperatury 1200°C, a następnie formowana w matrycach kuźniczych lub na młotach. Zastosowanie walcówki w kuźnictwie wymaga starannego doboru gatunku stali pod kątem plastyczności w wysokiej temperaturze oraz właściwości mechanicznych wyrobu końcowego po obróbce cieplnej.
Transport i magazynowanie walcówki w kręgach
Transport walcówki odbywa się głównie na paletach stalowych lub drewnianych, gdzie kręgi walcówki stalowej ułożone są pionowo lub poziomo w zależności od typu środka transportu. Jednostka transportowa składa się zazwyczaj z 5-10 kręgów o łącznej masie do 20 ton, zabezpieczonych taśmami stalowymi lub pasami tekstylnymi przed przesunięciem podczas przewozu. W 2026 roku polscy producenci stosują standardowe palety o wymiarach 1200×1200 mm lub 1200×1400 mm, co ułatwia manipulację przy użyciu wózków widłowych i suwnic.
Magazynowanie kręgów walcówki wymaga zapewnienia odpowiednich warunków chroniących przed korozją i uszkodzeniami mechanicznymi. Walcówka stalowa przechowywana jest w magazynach zadaszonych z betonową lub asfaltową posadzką, z zachowaniem odległości minimum 30 cm od podłoża poprzez zastosowanie podkładów drewnianych lub stalowych. Kręgi układane są w stosy maksymalnie 4-warstwowe, co zapewnia stabilność i łatwy dostęp do poszczególnych partii. Współczesne hurtownie profili stalowych wykorzystują regały paletowe oraz systemy WMS (Warehouse Management System) do śledzenia stanów magazynowych i lokalizacji konkretnych partii walcówki.
Zabezpieczenie przed korozją podczas przechowywania
Zabezpieczenie walcówki stalowej przed korozją atmosferyczną jest kluczowe dla zachowania jakości wyrobu podczas magazynowania. Standardowo walcówka w momencie zwojowania pokrywana jest oliwą antykorozyjną na bazie olejów mineralnych z dodatkiem inhibitorów korozji, która chroni powierzchnię przez okres do 6 miesięcy w warunkach magazynowych. W przypadku długoterminowego składowania stosuje się dodatkowo owijanie kręgów folią VCI (Volatile Corrosion Inhibitor), która poprzez parowanie inhibitorów tworzy warstwę ochronną na powierzchni stali.
W 2026 roku producenci walcówki w kręgach oferują również walcówkę foliowaną termokurczliwą, co zapewnia pełną ochronę przed wilgocią i zanieczyszczeniami zewnętrznymi. To rozwiązanie szczególnie cenione jest przy eksporcie lub długodystansowym transporcie morskim, gdzie ekspozycja na wilgoć jest znacząca. Hurtownie profili stalowych prowadzące magazyny zewnętrzne stosują dodatkowe poszycia dachowe nad obszarami składowania oraz systemy odwadniające zapobiegające gromadzeniu się wody wokół kręgów walcówki stalowej.
Nowoczesne technologie w produkcji walcówki 2026
Nowoczesne technologie stosowane w produkcji walcówki stalowej w 2026 roku obejmują zaawansowane systemy automatyzacji i cyfryzacji procesów metalurgicznych. Polskie huty wdrożyły systemy Industry 4.0, które łączą czujniki IoT, sztuczną inteligencję i analizę big data do optymalizacji parametrów walcowania w czasie rzeczywistym. Proces produkcji monitorowany jest przez setki czujników mierzących temperaturę, nacisk walców, prędkość walcowania oraz właściwości mechaniczne wyrobu, co pozwala na natychmiastową korekcję odchyleń.
Zastosowanie technologii mikrolegowania z dodatkiem wanadu, niobu i tytanu pozwala na uzyskanie walcówki stalowej o podwyższonych właściwościach wytrzymałościowych bez konieczności obróbki cieplnej. W 2026 roku około 45% walcówki żebrowanej produkowanej w Polsce wytwarzana jest z wykorzystaniem mikrolegowania, co przekłada się na lepsze właściwości mechaniczne przy niższych kosztach. Technologia TMT (Thermo-Mechanical Treatment) stosowana na najnowszych liniach walcowniczych pozwala na kontrolowane chłodzenie prętów bezpośrednio po walcowaniu, co formuje martenzytyczną strukturę powierzchniową przy ferrytyczno-perlitycznym rdzeniu, osiągając granicę plastyczności 600 MPa.
Ekologiczne aspekty produkcji walcówki
Ekologiczne aspekty produkcji stali i walcówki stają się coraz istotniejsze w kontekście dekarbonizacji przemysłu ciężkiego. W 2026 roku polskie huty zredukowały emisję CO2 na tonę wyprodukowanej walcówki stalowej o 28% w porównaniu do 2020 roku poprzez zwiększenie udziału złomu stalowego w wsadzie, optymalizację procesów energetycznych oraz wdrożenie technologii wychwytywania węgla. Piece elektryczne łukowe zasilane są w coraz większym stopniu energią z odnawialnych źródeł, co dodatkowo obniża ślad węglowy wyrobu.
Gospodarka odpadami w procesie produkcji walcówki opiera się na recyklingu wszystkich materiałów metalowych oraz wykorzystaniu żużla stalowniczego w przemyśle budowlanym. Zgorzelina powstająca podczas walcowania na gorąco jest zbierana i zawracana do procesu wytapiania stali, co zwiększa efektywność wykorzystania surowców o 3-5%. W 2026 roku polscy producenci walcówki osiągnęli współczynnik recyklingu na poziomie 98%, co oznacza, że praktycznie wszystkie odpady metalowe wracają do obiegu produkcyjnego. Certyfikaty środowiskowe ISO 14001 i EPD (Environmental Product Declaration) stają się standardem w branży, dokumentując wpływ środowiskowy produktów stalowych.
Rynek walcówki stalowej w Polsce 2026
Rynek walcówki stalowej w Polsce w 2026 roku charakteryzuje się stabilnym popytem wynikającym z rosnących inwestycji infrastrukturalnych oraz budownictwa mieszkaniowego. Krajowa produkcja przekracza 2,6 miliona ton rocznie, z czego około 40% trafia na eksport do krajów Unii Europejskiej, głównie Niemiec, Czech i Słowacji. Ceny walcówki kształtują się na poziomie 2800-3400 PLN za tonę w zależności od gatunku i średnicy, przy czym walcówka żebrowana BSt500S osiąga ceny o 10-15% wyższe niż gładka ze względu na dodatkowe operacje walcownicze.
Struktura rynku obejmuje czterech głównych producentów odpowiadających za 85% krajowej produkcji walcówki stalowej, podczas gdy pozostałe 15% pochodzi z importu, głównie z Ukrainy i Turcji. Hurtownie profili stalowych odgrywają kluczową rolę w dystrybucji, oferując szeroki asortyment średnic i gatunków z szybką dostępnością. W 2026 roku rynek zmaga się z rosnącymi kosztami energii elektrycznej, które stanowią 20-25% całkowitych kosztów produkcji walcówki, co wymusza poszukiwanie rozwiązań efektywnościowych i źródeł energii odnawialnej. Prognozy wskazują na wzrost popytu o 5-7% rocznie w latach 2026-2030, napędzany inwestycjami w infrastrukturę transportową i energetykę.
Related video about proces produkcji walcówki stalowej
This video complements the article information with a practical visual demonstration.
Wszystko, co powinieneś wiedzieć
Jakie są etapy produkcji stali przeznaczonej na walcówkę?
Etapy produkcji stali obejmują wytop stali w piecu elektrycznym lub konwertorze tlenowym, rafinację w kadzi do osiągnięcia właściwego składu chemicznego, odlewanie ciągłe do postaci wlewków kwadratowych 150×150 mm, walcowanie na gorąco w temperaturze 1000-1200°C poprzez klatki szorstkujące i wykańczające, kontrolowane chłodzenie do temperatury 550-600°C, formowanie kręgów o średnicy 1000-1400 mm oraz kontrolę jakości i pakowanie. Cały proces od wytopienia do gotowego produktu trwa około 4-6 godzin w przypadku ciągłych linii walcowniczych stosowanych w polskich hutach w 2026 roku.
Co to jest walcówka i jakie ma zastosowanie?
Walcówka to wyrób długi stalowy o przekroju okrągłym, dostarczany w kręgach o średnicy 5,5-40 mm, powstający w procesie walcowania na gorąco. Stanowi półprodukt wykorzystywany do produkcji drutu, gwoździ, śrub, prętów zbrojeniowych oraz elementów konstrukcyjnych spawanych. Walcówka gładka stosowana jest głównie w ciągnieniu drutów i produkcji elementów maszynowych, podczas gdy walcówka żebrowana znajduje zastosowanie jako zbrojenie konstrukcji betonowych. W Polsce w 2026 roku sektor budowlany wykorzystuje 70% produkcji walcówki, przemysł metalowy 25%, a pozostałe 5% trafia do innych sektorów przemysłowych.
Co to jest walcówka żebrowana w kręgu?
Walcówka żebrowana w kręgu to pręt zbrojeniowy o powierzchni z żebrami poprzecznymi i podłużnymi, nawinięty w formie kręgu o średnicy zewnętrznej 1000-1400 mm i masie 1,5-2,5 tony. Żebra zwiększają przyczepność do betonu o 60-80% w porównaniu do powierzchni gładkiej, co jest kluczowe dla konstrukcji żelbetowych. Produkowana jest zgodnie z normą PN-EN 10080 w klasie BSt500S z granicą plastyczności minimum 500 MPa. Forma kręgu ułatwia transport, magazynowanie i manipulację, a także pozwala na prostowanie i cięcie na odpowiednie długości w zakładach prefabrykacji zbrojenia.
Jakie temperatury stosuje się w procesie produkcji walcówki?
W procesie produkcji walcówki stalowej stosuje się temperatury w zakresie 900-1200°C podczas walcowania na gorąco, przy czym temperatura wlewków wejściowych wynosi 1150-1200°C. Po wyjściu z ostatniej klatki walcowniczej temperatura walcówki wynosi około 900-950°C, a następnie materiał jest chłodzony do 550-600°C na przenośnikach rolkowych. W przypadku walcówki produkowanej metodą TMT stosuje się dodatkowe chłodzenie wodne bezpośrednio po walcowaniu, co obniża temperaturę powierzchni do 400°C przy utrzymaniu temperatury rdzenia około 650°C. Kontrola temperatury ma kluczowe znaczenie dla właściwości mechanicznych i struktury metalograficznej wyrobu końcowego.
Jaka jest różnica między walcówką gładką a żebrowaną?
Główna różnica polega na geometrii powierzchni i zastosowaniu. Walcówka gładka ma jednolitą cylindryczną powierzchnię bez żeber, wykorzystywana jest do produkcji drutu, gwoździ i elementów kutych poprzez ciągnienie na zimno. Walcówka żebrowana posiada żebra poprzeczne i podłużne formowane podczas walcowania, stosowana jest jako zbrojenie betonu gdzie zwiększona przyczepność jest kluczowa. Różnice dotyczą także parametrów mechanicznych: walcówka żebrowana BSt500S ma granicę plastyczności minimum 500 MPa, podczas gdy gładka gatunków St3S-St4S osiąga 220-260 MPa. Cena walcówki żebrowanej jest o 10-15% wyższa ze względu na bardziej skomplikowany proces produkcji.
Jak magazynować walcówkę w kręgach?
Kręgi walcówki stalowej należy magazynować w pomieszczeniach zadaszonych lub pod wiatą, na podkładach drewnianych lub stalowych wynoszących minimum 30 cm nad poziom podłoża. Stosy nie powinny przekraczać 4 warstw, z zabezpieczeniem przeciw przesunięciu poprzez podkłady międzywarstwowe. Walcówka powinna być chroniona oliwą antykorozyjną lub folią VCI przed wilgocią i korozją atmosferyczną. Temperatura magazynu powinna wynosić 5-35°C przy wilgotności względnej poniżej 70%. W przypadku przechowywania dłuższego niż 6 miesięcy zaleca się dodatkowe zabezpieczenie folią termokurczliwą. Hurtownie profili stalowych stosują systemy rotacji zapasów FIFO (First In First Out) aby zapewnić świeżość produktu.
| Etap produkcji | Kluczowe parametry | Znaczenie dla jakości |
|---|---|---|
| Wytop stali | Kontrola składu chemicznego ±0,02% węgla | Właściwości mechaniczne i spawalność |
| Odlewanie ciągłe | Wlewki 150×150 mm, temperatura 1150-1200°C | Jednorodność struktury i minimalizacja wad |
| Walcowanie | Temperatura 900-1200°C, prędkość do 120 m/s | Dokładność wymiarów i właściwości powierzchni |
| Chłodzenie | Kontrolowane do 550-600°C | Struktura metalograficzna i wytrzymałość |
| Formowanie kręgów | Średnica 1000-1400 mm, masa 1,5-2,5 tony | Ułatwienie transportu i dalszego przetwarzania |
| Kontrola jakości | Badania mechaniczne i geometryczne wg PN-EN 10080 | Zgodność z normami i bezpieczeństwo konstrukcji |